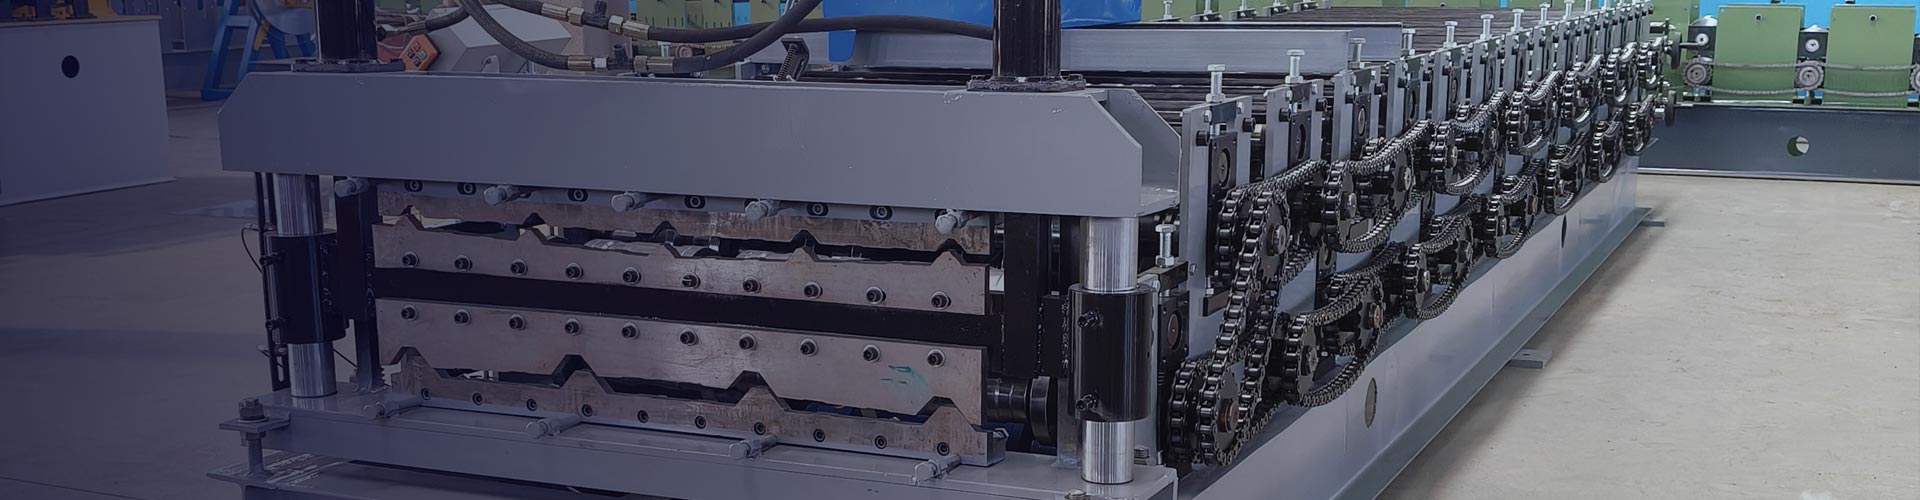
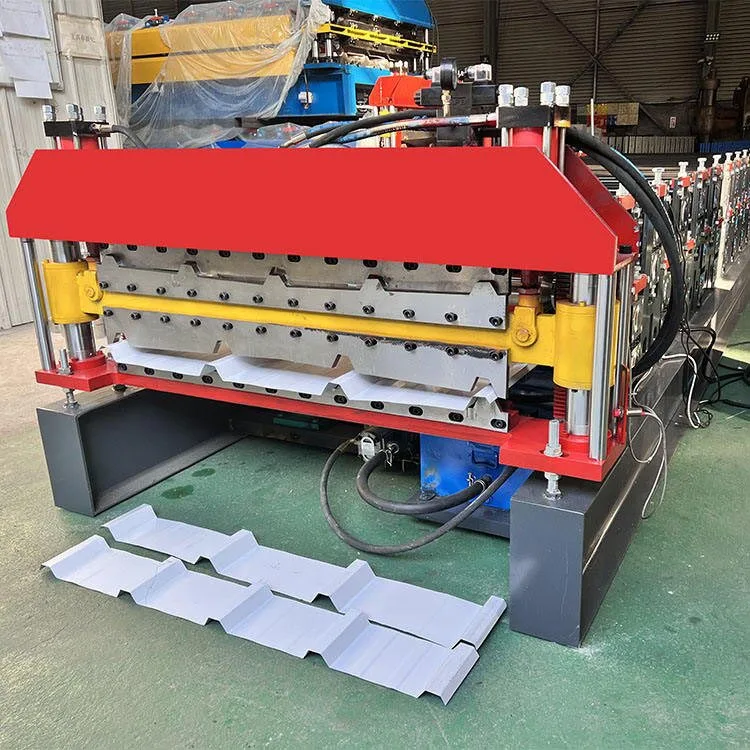
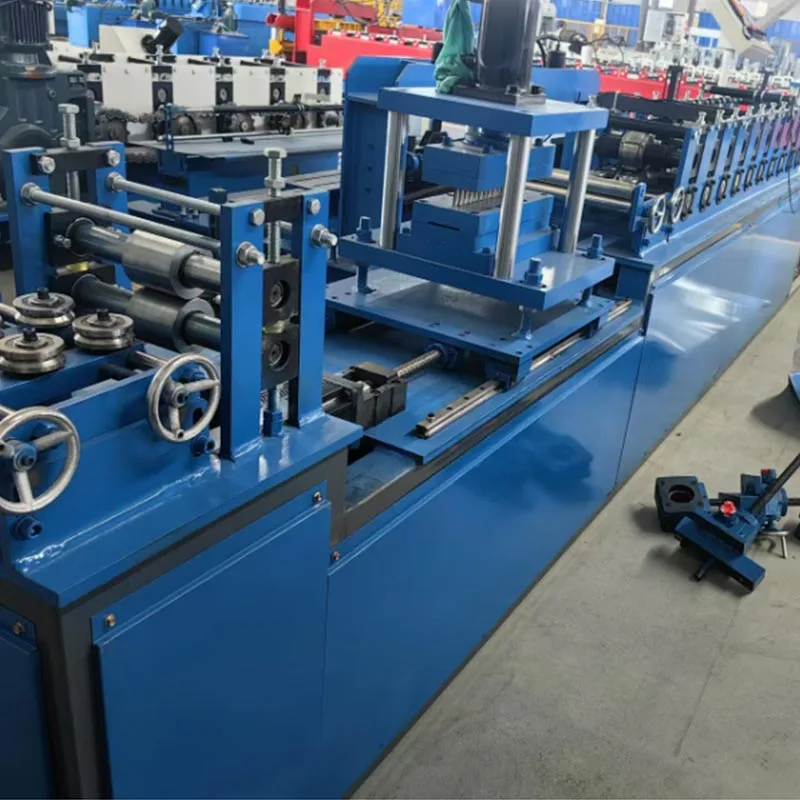
Mașină de formare a rolelor din oțel condusă de cutia de viteze
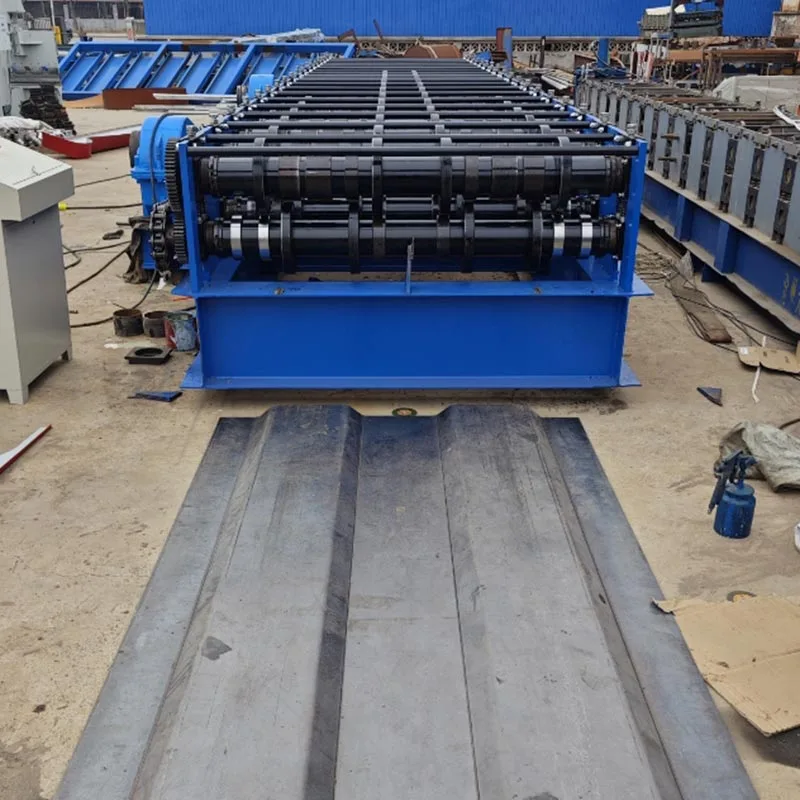
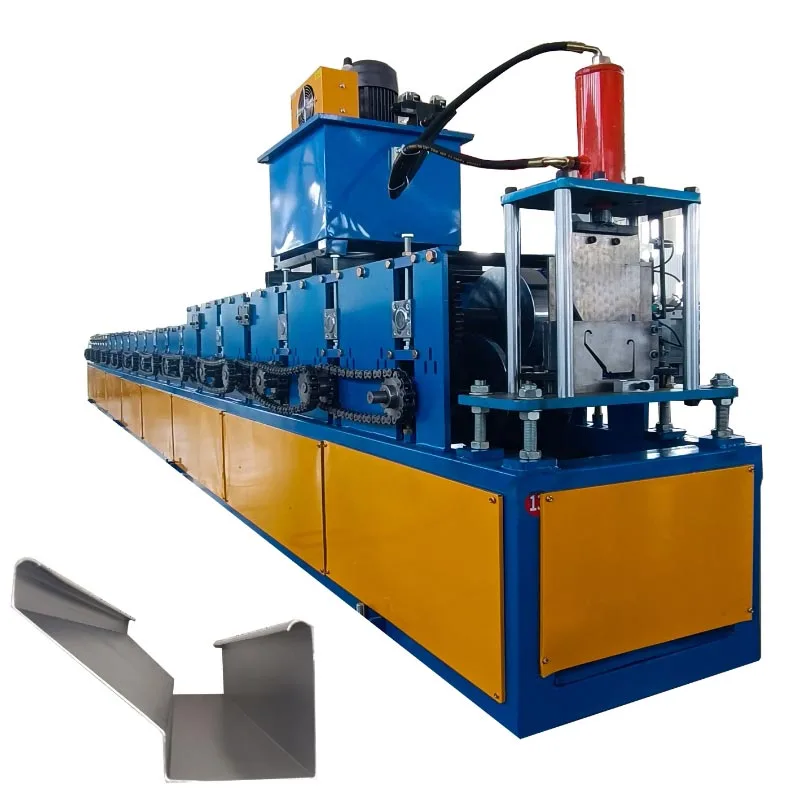
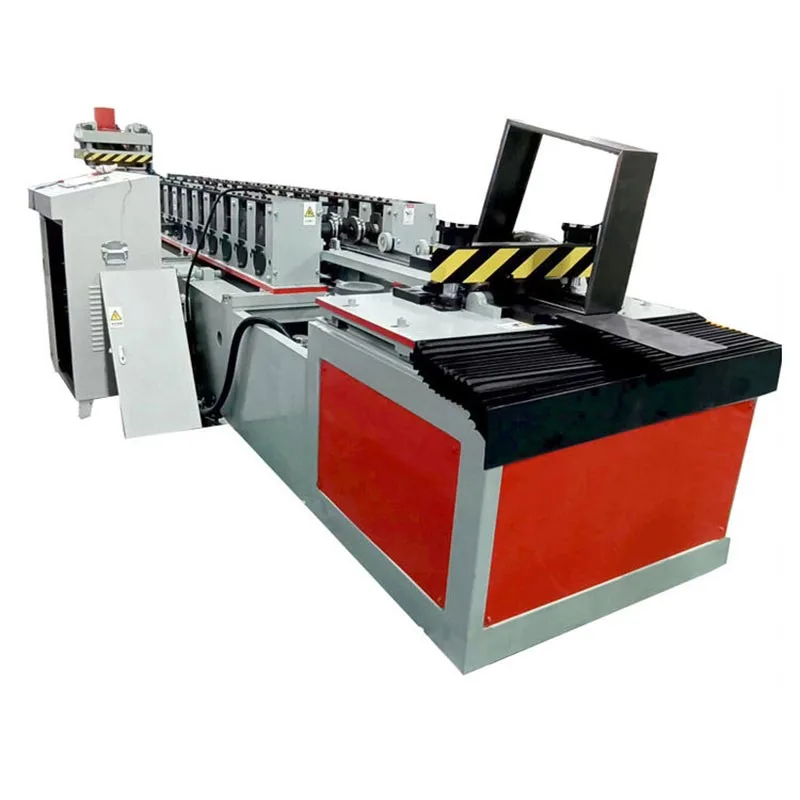
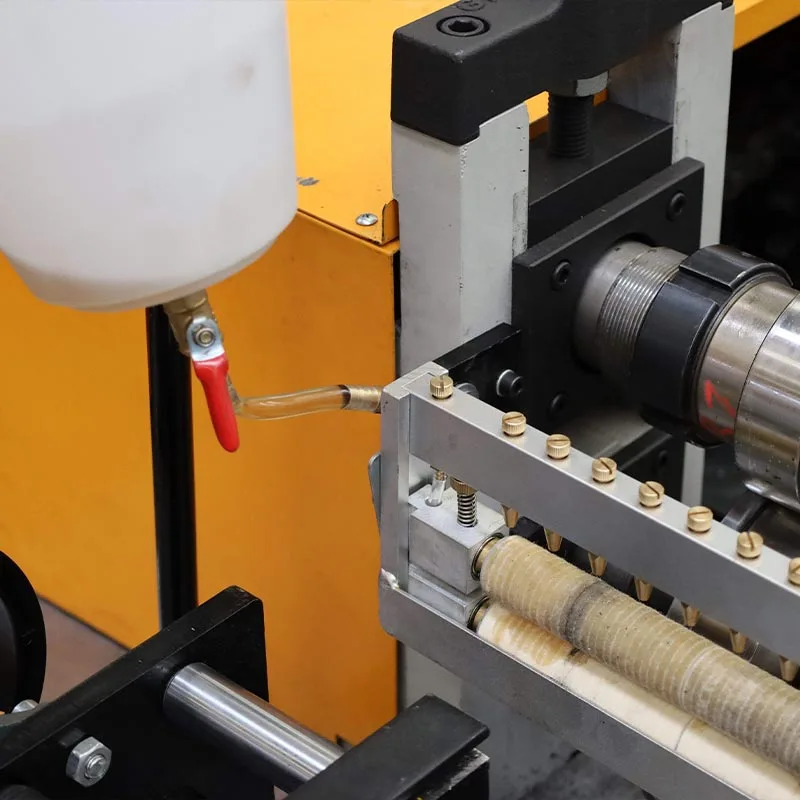
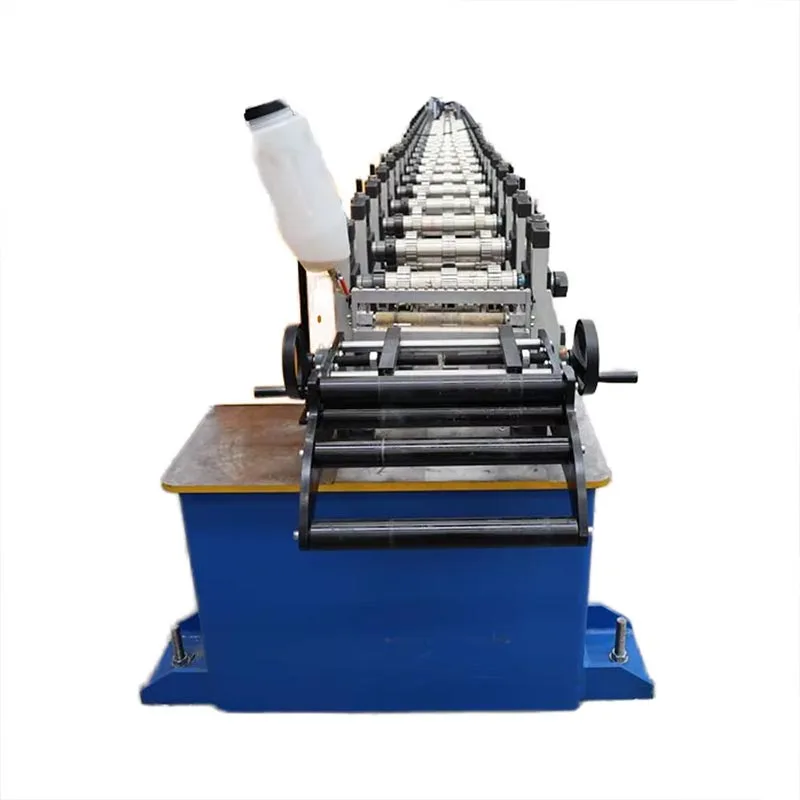
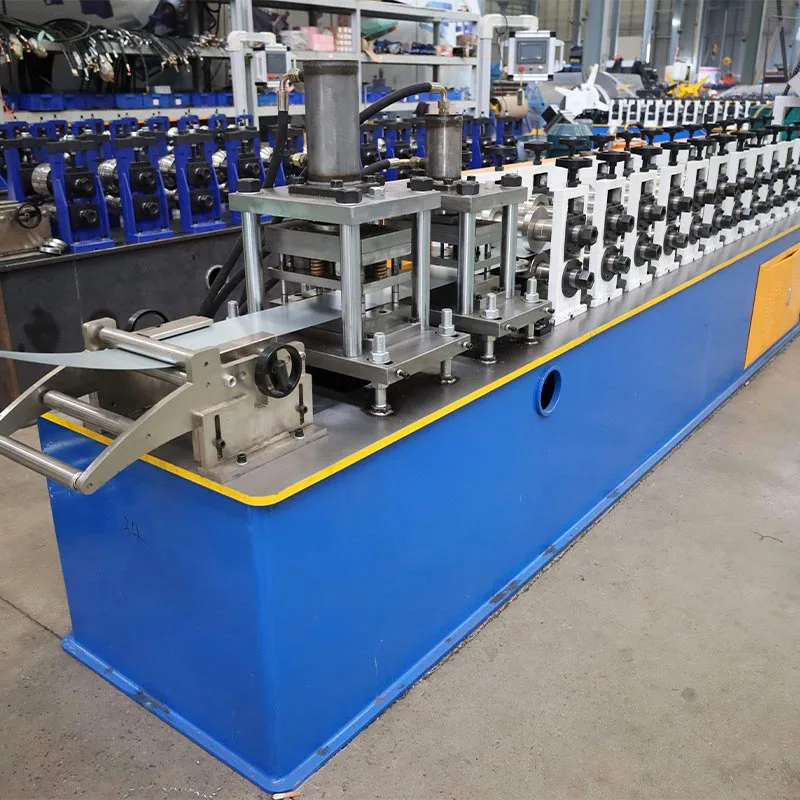
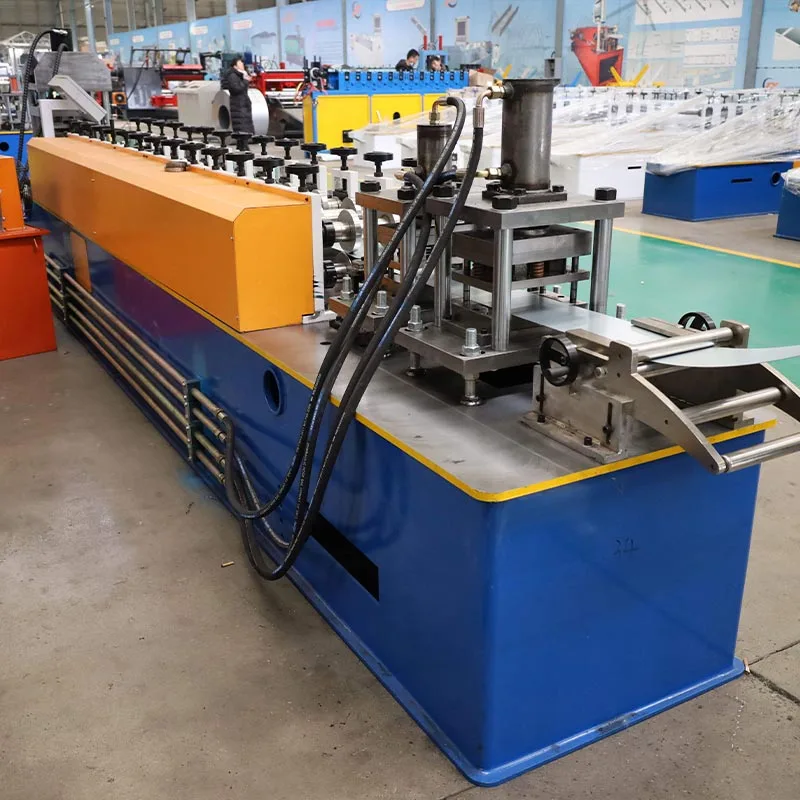
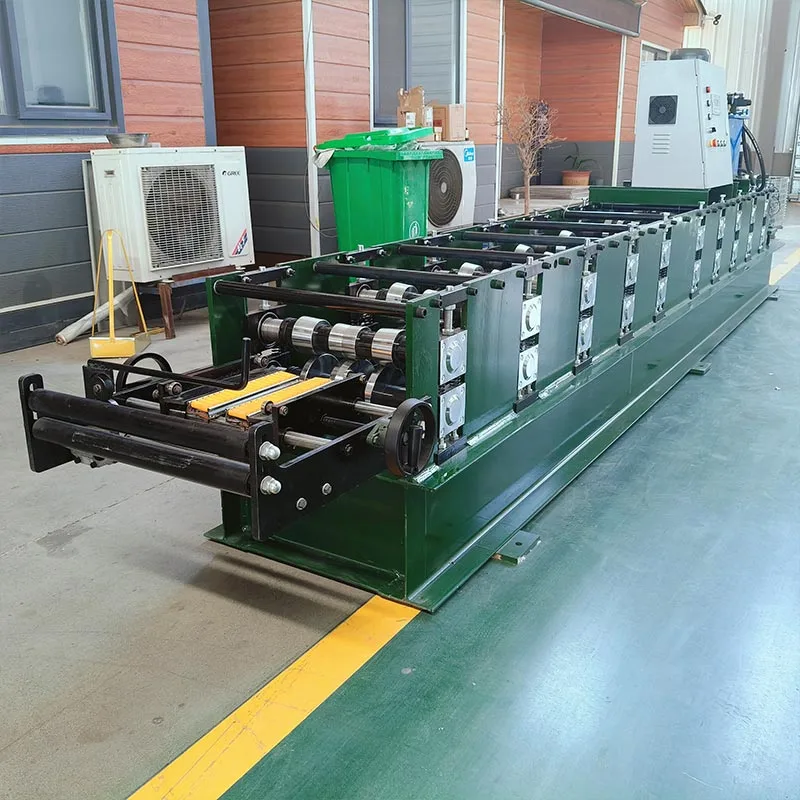
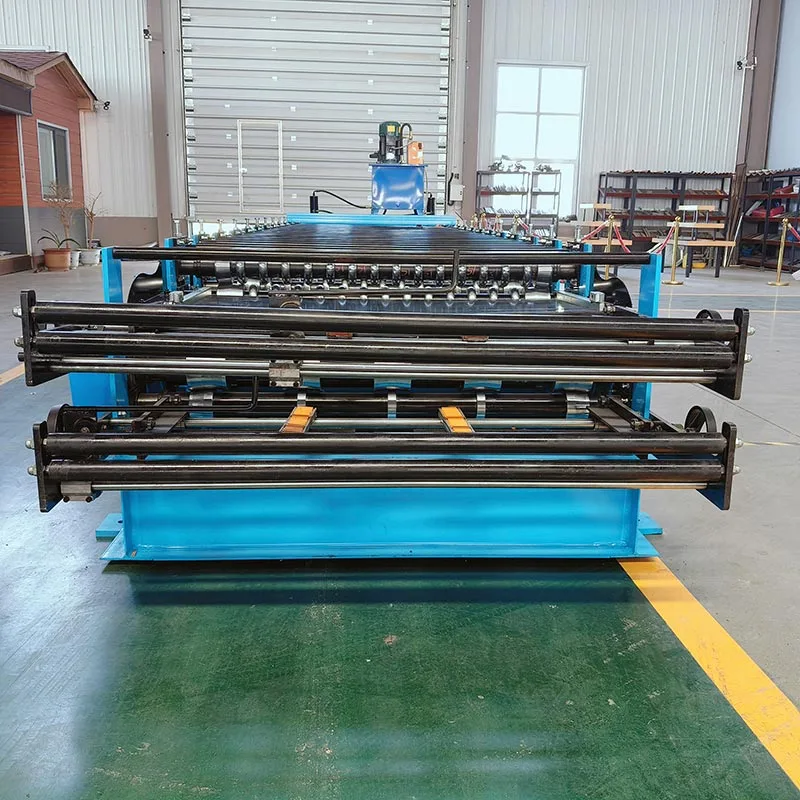
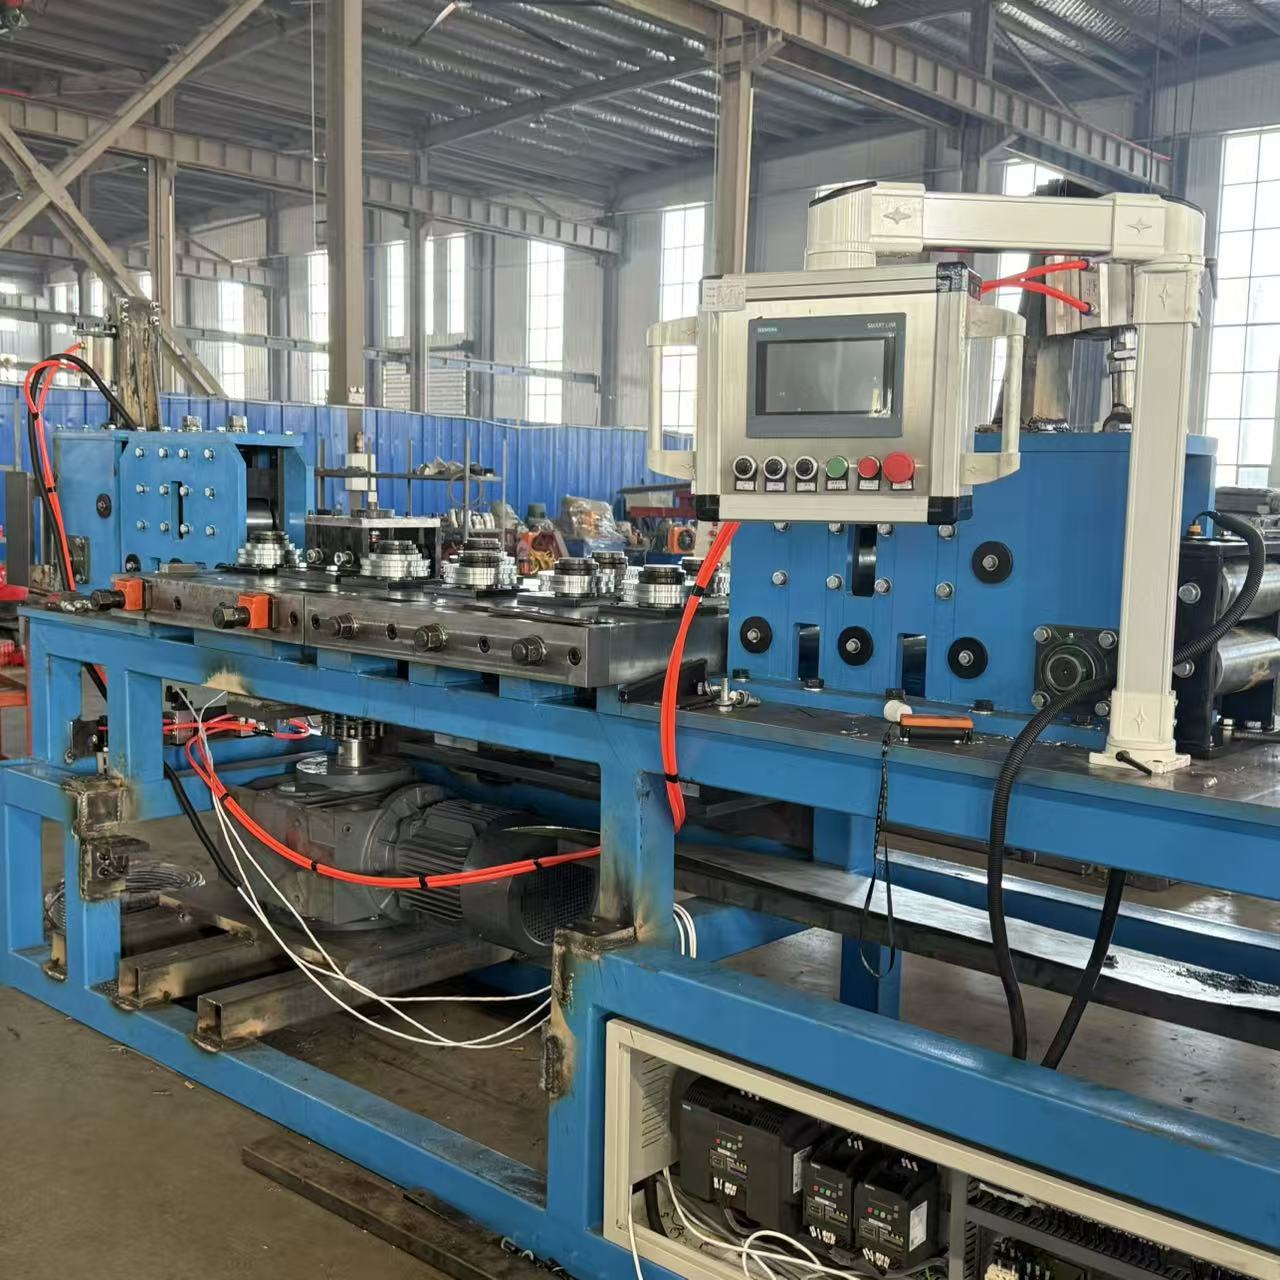
O mașină de formare a rulourilor din oțel condusă de cutia de viteze produsă de Parfu International Trading Co., Ltd. este o mașină industrială puternică. Este folosit în industria construcțiilor. Această mașină prelucrează bobine de oțel brut. Produce piese de construcție precise. Aceste piese se numesc știfturi, șenile și canale din oțel.
Ele formează scheletul sau „osul de dragon” al clădirilor moderne. Această mașină de formare a rolei de oțel condusă de cutia de viteze se transformă
construcție. Înlocuiește munca manuală lentă cu producție rapidă și automată.
Numele „Cutie de viteze” provine de la sistemul său de antrenare de bază. Acest sistem folosește angrenaje întărite pentru a oferi o rezistență imensă,
durabilitate și funcționare fără probleme. Aceste mașini de încadrare din oțel cu cutie de viteze pot funcționa perioade lungi de timp sub sarcini grele.
Ei
sunt calitățile de lucru ale producției de cadre din oțel de ecartament ușor (LGS).
Cum funcționează?
O mașină de formare cu role de oțel condusă de cutie de viteze este un sistem de formare cu role. Modelează metalul pas cu pas într-un mod continuu, automat
proces. Acest sistem transformă materia primă în rame finite fără oprire.
A. Derulator / Derulator
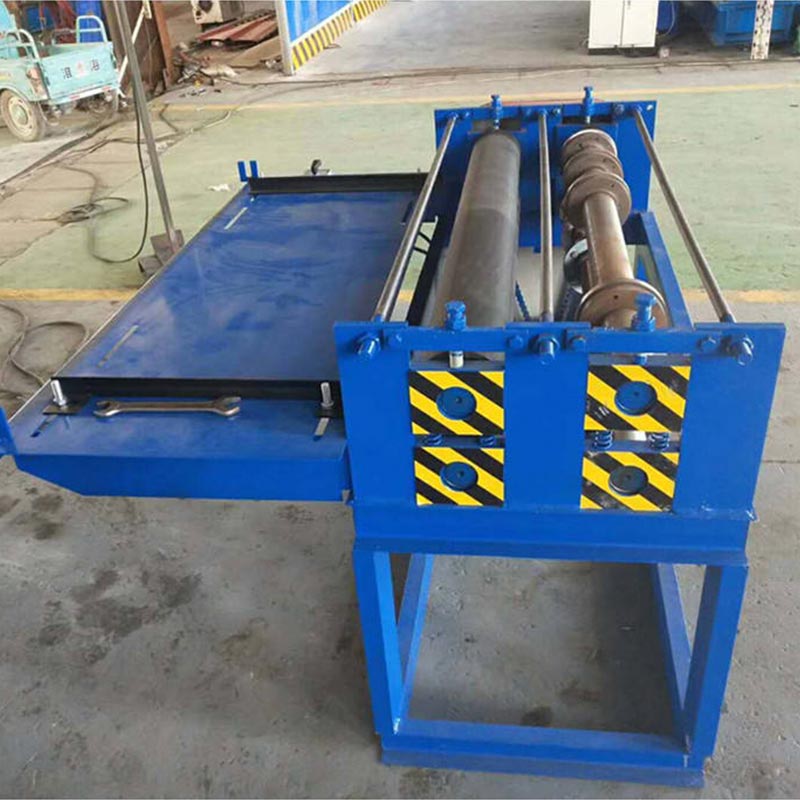
Acesta este punctul de plecare. Un derulator rezistent ține bobina mare de oțel. Desfășoară fără probleme bobina și
îl alimentează în mașină. Multe decoilers au o frână motorizată. Acest lucru asigură o stare consistentă, controlată de tensiune
hrana. Împiedică bobina să se desfacă necontrolat.
B. Ghid de alimentare și unitate de nivelare
Această secțiune ghidează banda în mașină și îi aplatizează curba inițială. Această curbă trebuie îndepărtată astfel încât
produsul final este drept și precis dimensional.
C. Laminarea / Stația de formare
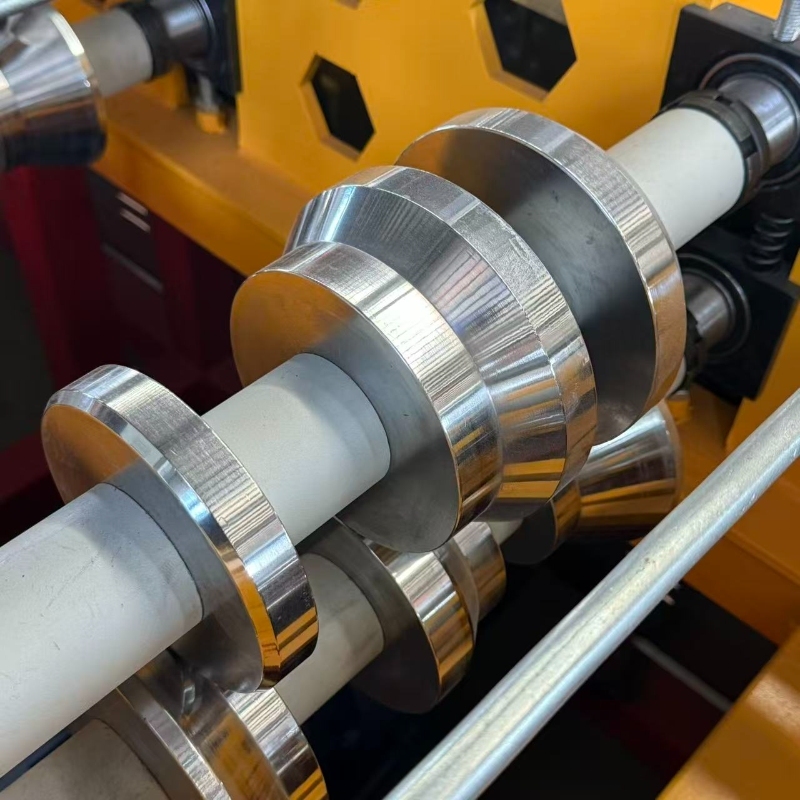
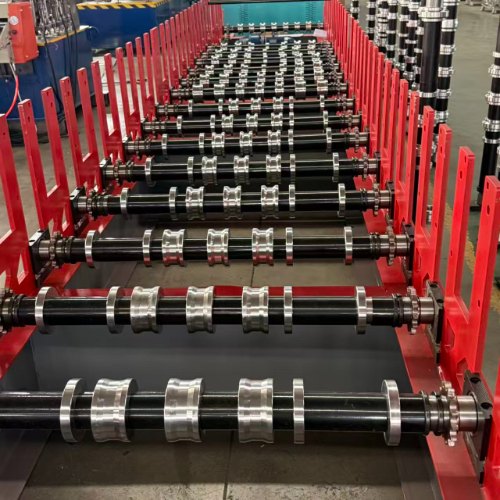
Aceasta este inima mașinii. Este alcătuit dintr-o serie de arbori de rulare perechi. Pe aceste arbori, proiectate la comandă
se montează role de formare (sau matrițe).
Formare progresivă: Banda de oțel trece prin fiecare pereche de role. Fiecare stație efectuează un mic, incremental
îndoi. Primele stații ar putea începe să încrețeze marginile. Stațiile ulterioare pliază treptat metalul într-o
În formă de C, în formă de U sau alt profil complex.
Transmisia cutiei de viteze: Fiecare pereche de arbori din stația de formare este conectată la un arbore de transmisie central. Această legătură este
realizat printr-o cutie de viteze robustă. Angrenajele blochează toate rolele într-o sincronizare perfectă. Acest lucru elimină alunecarea, garantând
un produs consistent și de înaltă calitate.
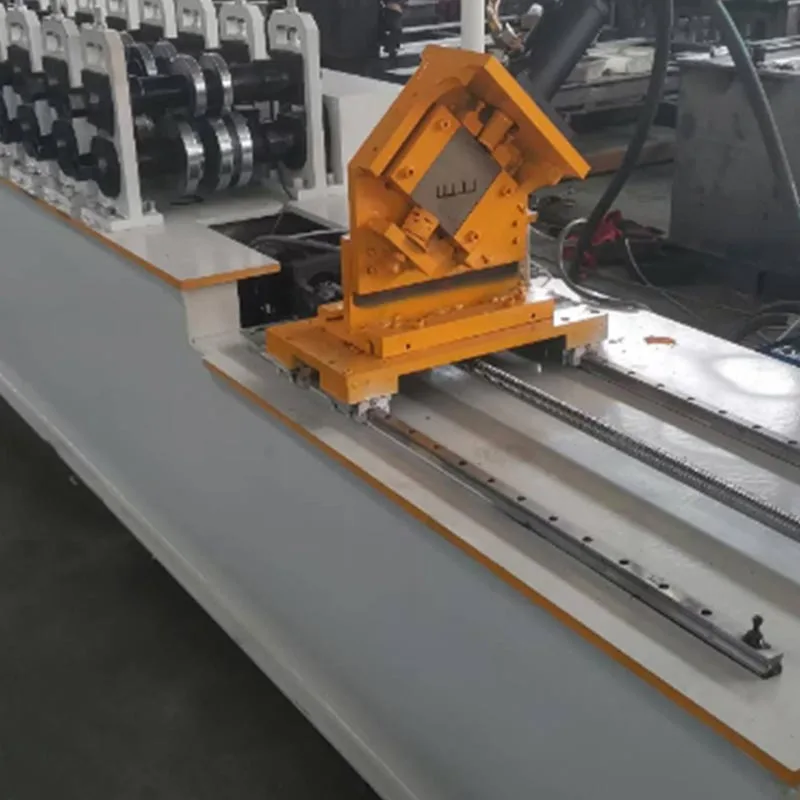
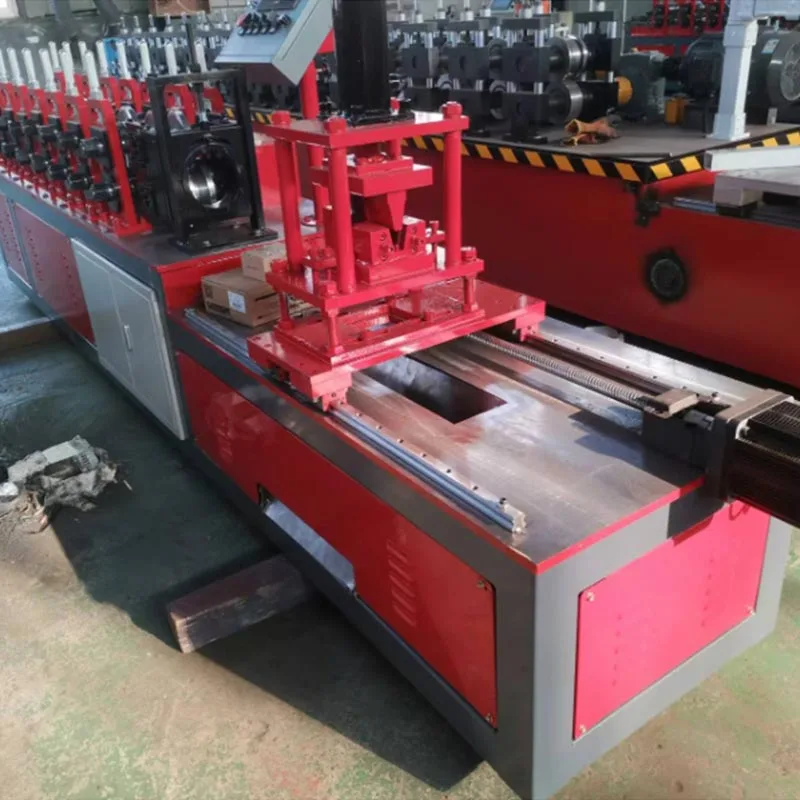
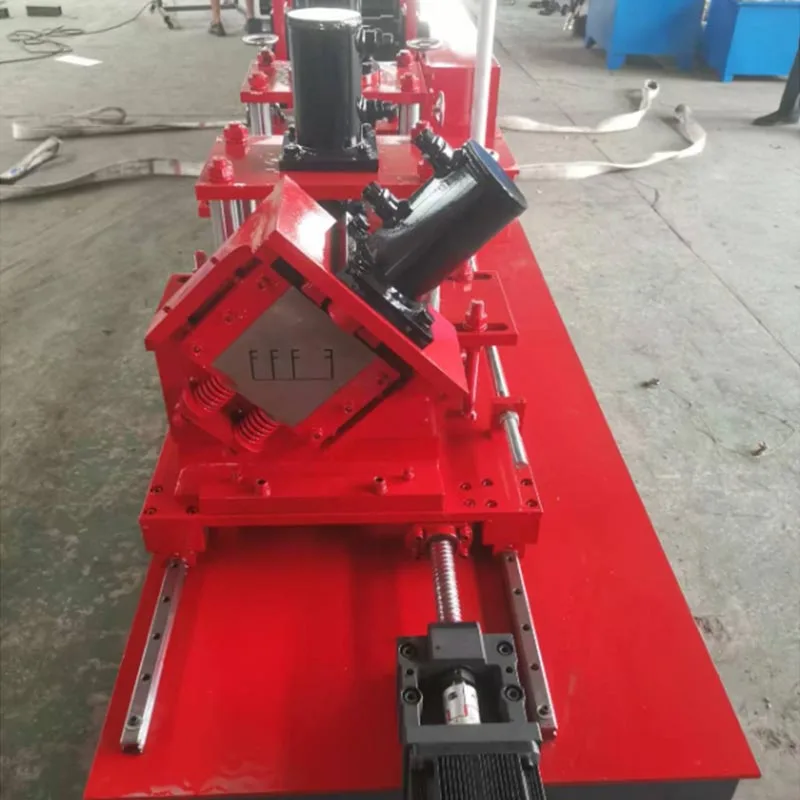
D. Unitate de perforare și crestare
Această mașină de formare a rulourilor de oțel condusă de cutia de viteze include adesea o stație de perforare integrată. Utilizează hidraulic sau servo-acționat
pumni pentru a crea găuri în panza știftului. Acest lucru adaugă funcționalitate critică dincolo de modelarea de bază. Aceste găuri sunt pentru
cabluri electrice, conducte sanitare și conducte mecanice. Unitățile de crestare pot tăia secțiuni la capetele
crampoane. Acest lucru permite o conectare mai ușoară la șenile sau alte componente.
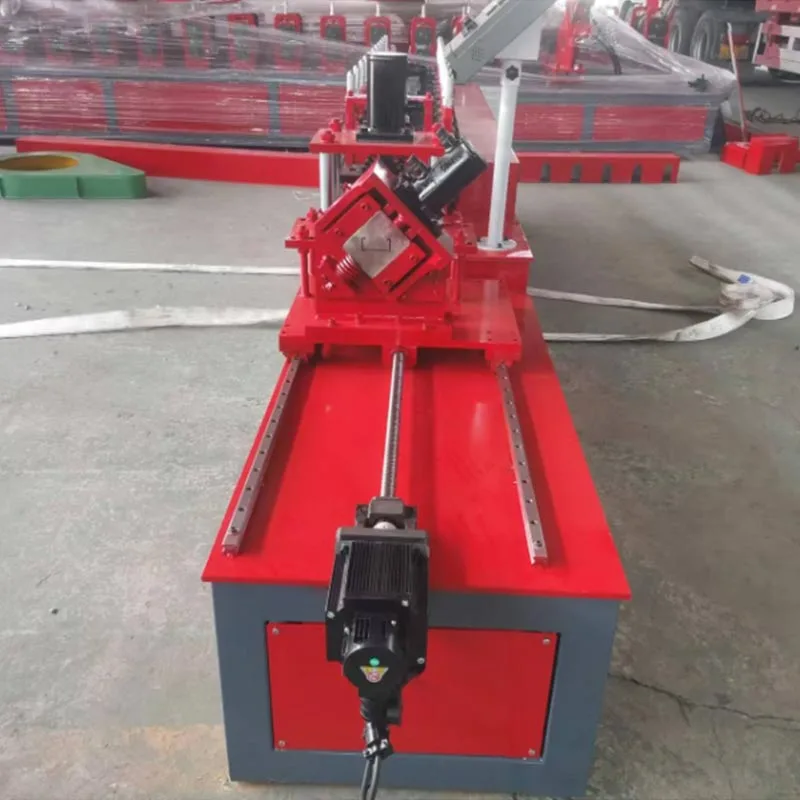
E. Sistem de tăiere
Odată complet format, oțelul este tăiat la lungime. Acest lucru se face folosind unul dintre cele două sisteme primare:
Flying Cut-Off: Acesta este un sistem de mare viteză. Unitatea de tăiere se mișcă sincron cu profilul în mișcare în timpul
tăiat. Apoi revine la poziția de pornire. Acest lucru permite o producție continuă fără oprire. Este ideal pentru
ieșire de mare volum.
Tăiere statică: Mașina se oprește scurt pentru fiecare tăiere. O foarfecă hidraulică sau un ferăstrău taie curat profilul. Este o
soluție mai simplă, robustă, care este puțin mai lentă.
F. Sistem de control (PLC și HMI)
Un controler logic programabil (PLC) este creierul mașinii. Un operator folosește o interfață om-mașină (HMI)
ecran tactil pentru a controla totul. Operatorul introduce parametri precum:
Tipul profilului (de exemplu, știft, șenilă)、Lungimea dorită、Cantitatea、Model de perforare și spațiere
PLC-ul execută aceste comenzi cu mare precizie. Acesta gestionează decoilerul, rolele, poansonurile și tăietorul.
G. Tabelul de evacuare/Tabelul de epuizare
În etapa finală, piesele tăiate la lungime sunt transportate din mașină. Sunt apoi stivuite frumos, gata
pentru impachetare si transport.
Parametri și specificații convenționale
Specificații esențiale de luat în considerare:
Grosimea materialului (gabaritul): definește capacitatea mașinii prin intervalul de grosime a oțelului cu care este compatibil
cu, de obicei, 0,4 mm până la 2,0 mm (acoperind aproximativ 25 până la 12-gauge).
Lățimea materialului: Acest parametru stabilește limita pentru cea mai adâncă flanșă a știftului. Un știft de 150 mm, de exemplu, necesită a
bobină cu o lățime de aproximativ 300 mm.
Viteza de formare: indică câți metri de profil sunt produși pe minut (mpm). Vitezele tipice variază de la 15 la
peste 45 mpm, direct influențat de puterea și designul mașinii.
Stații cu role: numărul de etape de formare modelează direct precizia produsului. Mai multe stații permit un proces mai fluid,
profile mai complexe. Mașinile de bază au 12-16 stații; modelele avansate au 20 sau mai multe.
Diametrul și materialul arborelui: arborii trebuie să fie puternici și rigidi. Mașinile de înaltă calitate folosesc solide, cu conținut ridicat de carbon
arbori de oțel. Acestea sunt adesea călite și măcinate pentru precizie și durată lungă de viață. Diametrele comune sunt 65 mm, 70 mm și
80 mm.
Material role: rolele de formare oferă o rezistență excepțională la uzură, obținută prin utilizarea oțelului aliat de înaltă calitate
(Cr12, Cr12MoV) și întărirea lor la HRC 58-62.
Puterea motorului principal: Aceasta este puterea motorului de antrenare în kilowați (kW), care determină cuplul și cuplul mașinii.
capacitate pentru materiale mai groase. Evaluările comune variază de la 5,5 kW la 22 kW sau mai mult.
Sistem de control: Sistemul de control constă din PLC (de exemplu, Siemens, Mitsubishi) și ecranul HMI.
Capacitate de perforare: Performanța unității de perforare, măsurată prin găurile sale maxime pe minut și perforarea acesteia
forță (tonaj).
Avantaje cheie
Mașina de formare a rulourilor de oțel condusă de cutia de viteze oferă avantaje substanțiale față de fabricarea manuală și cadrele alternative
sisteme.
Eficiență extrem de ridicată: o singură mașină poate produce sute de metri de încadrare în fiecare oră. Automatizează munca
a zeci de muncitori manuali.
Precizie și consecvență superioare: fiecare piesă produsă este identică. Acest lucru elimină eroarea umană. Ea duce la
asamblare la fața locului mai rapidă, mai ușoară și mai precisă. Clădirile urcă mai drepte și mai adevărate.
Forță și durabilitate remarcabile: Sistemul de antrenare al cutiei de viteze este incredibil de robust. Este conceput pentru grele,
utilizare continuă în medii industriale. Are o durată lungă de viață cu întreținere minimă.
Flexibilitate mare: prin schimbarea setului de role (o „formă de rulou”), aceeași mașină poate produce profile diferite.
Un producător poate trece rapid de la fabricarea de știfturi la șine sau stâlpi. Acest lucru adaugă o versatilitate extraordinară de producție.
Reducere semnificativă a costurilor: investiția inițială este compensată de un profit puternic. Mașina coboară dramatic
costurile cu forța de muncă, reduce risipa de materiale și accelerează finalizarea proiectului, sporind profitabilitatea generală.
Siguranță îmbunătățită: automatizarea reduce nevoia lucrătorilor de a manipula foile ascuțite cu unelte. Acest lucru scade
risc de tăieturi, încordări și alte răni în atelier.
Scenarii primare de utilizare
Aceste mașini de formare a rulourilor din oțel cu cutie de viteze sunt esențiale în orice operațiune care implică oțel ușoară.
Construcția clădirilor rezidențiale: Aceste mașini sunt utilizate în mod obișnuit pentru a produce componente pentru interior și
pereți exteriori, grinzi pentru podea și ferme de acoperiș în clădiri rezidențiale și de apartamente.
Construcție comercială: Această mașină este ideală pentru producerea de componente pentru pereții despărțitori interioare, grile de tavan și
pereți cortină exteriori în clădiri comerciale, cum ar fi birouri, hoteluri, spitale și școli.
Construcții industriale: pentru construirea de depozite, fabrici și alte structuri industriale la scară largă, unde mult timp
sunt necesare trave și linii curate.
Fabrici de oțel format la rece (CFS): Aceștia sunt clienții principali. Compania este specializata in
producția de panouri de perete prefabricate, ferme și alte componente pentru industria construcțiilor.
Construcții modulare și prefabricate: Acesta este un domeniu în creștere. Precizia componentelor fabricate de mașini este perfectă
pentru construcții modulare în afara șantierului, în care panourile sunt construite într-o fabrică și asamblate la fața locului.
Fluxul de lucru de producție
Procesul de la materia primă la produsul finit este un flux raționalizat, continuu.
Pasul 1: Comanda și programare
Operatorul transferă toate specificațiile comenzii, inclusiv dimensiunile profilului, lungimea, cantitatea și perforarea
modele—din comanda de achiziție direct în PLC-ul mașinii folosind ecranul HMI.
Pasul 2: Încărcarea materialului
După ce un stivuitor încarcă o bobină pe derulator, operatorul alimentează capătul de conducere prin unitatea de nivelare și
în primele role de formare.
Pasul 3: Configurarea mașinii (schimbarea rolei - dacă este necesar)
Trecerea la un profil diferit necesită ca operatorul să schimbe rolele de formare de pe arbori - un proces care
reprezintă pasul cel mai consumator de timp într-o schimbare. Mașinile moderne urmăresc să facă acest proces la fel de rapid
posibil.
Pasul 4: Procesul de formare și perforare
Operatorul pornește mașina. Desfăşurătorul alimentează banda de oţel. În timpul modelării, unitatea de perforare
creează simultan găuri preprogramate.
Pasul 5: Tăierea la lungime
Profilul complet format și perforat ajunge la sistemul de tăiere. Un sistem de tăiere zburătoare se mișcă odată cu profilul,
face o tăietură curată și revine la poziția de pornire. Procesul este continuu.
Pasul 6: Ieșire și stivuire
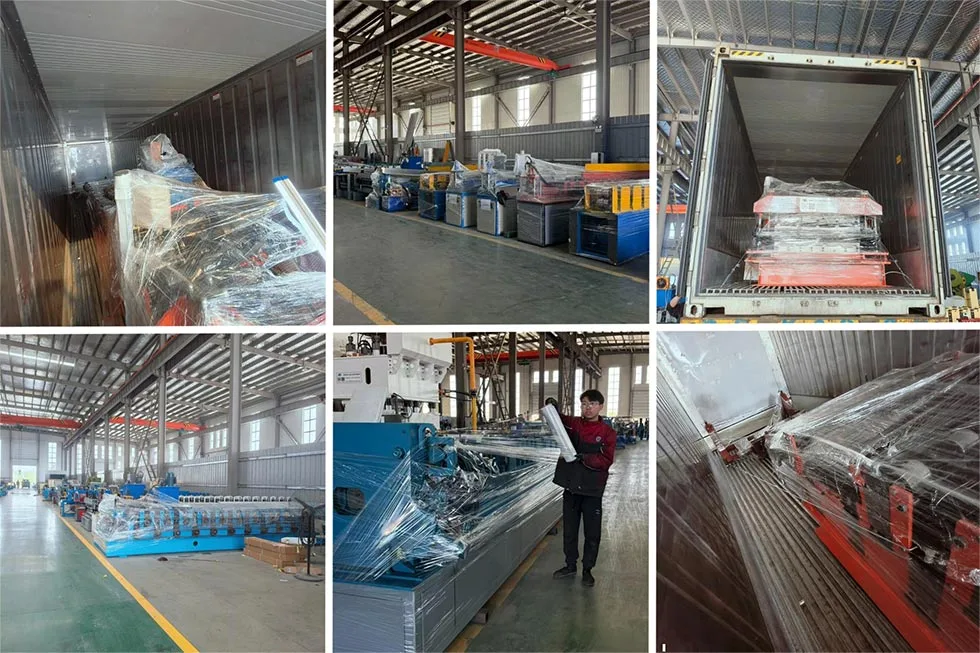
Piesele finite sunt transportate, stivuite, împachetate și etichetate, făcându-le gata pentru expediere.
Pasul 7: Controlul calității
Pentru a garanta o calitate constantă, lucrătorii efectuează verificări periodice asupra dimensiunilor, formei și plasării orificiilor
caietul de sarcini. Acest lucru asigură calibrarea continuă a mașinii și conformitatea cu standardele.
Hot Tags: Mașină de formare a rolelor din oțel condusă de cutia de viteze
Trimiteți o întrebare către Parfu pentru a obține prețuri și informații despre proiect pentru Mașini de profilat, Mașini cu panouri sandwich, Accesorii pentru mașini de profilat. Vă garantăm un răspuns în 24 de ore.
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor.Politica de confidențialitate